
Ing jantung infrastruktur lan sistem transportasi fluida, saben bagean pipa wesi ulet ora mung nggawa banyu lan gas, nanging uga denyut pembangunan kutha lan kesejahteraan warga. Ing kene, kualitas luwih saka mung omongan kosong; iki minangka kapercayan lan komitmen sing ditenun ing saben inci baja lan diintegrasikan menyang saben proses.DINSEN, kanthi sadar tanggung jawab penting iki, nggambarake pengejaran kualitas sing ora kenal kendhat liwat kepatuhan mutlak lan ngluwihi standar internasional ISO2531, nduduhake simfoni inspeksi kualitas sing ketat kanggoPipa wesi ulet ISO2531.
Standar iki nemtokake syarat teknis, metode uji coba, lan kontrol kualitas pipa wesi ulet, fitting, aksesoris, lan antarmuka sing digunakake kanggo transportasi banyu (kayata banyu ngombe, banyu irigasi, lan liya-liyane).
1. Pipa Wesi UletDE
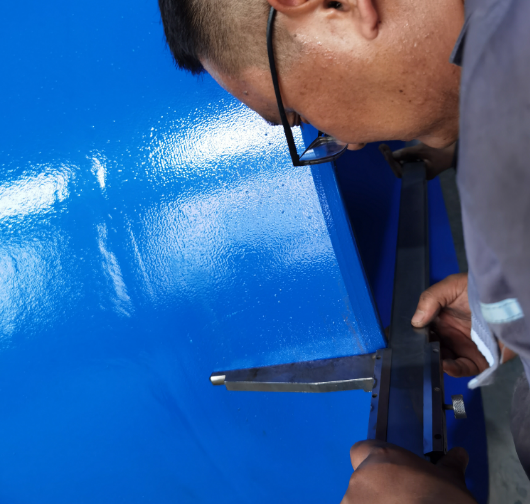
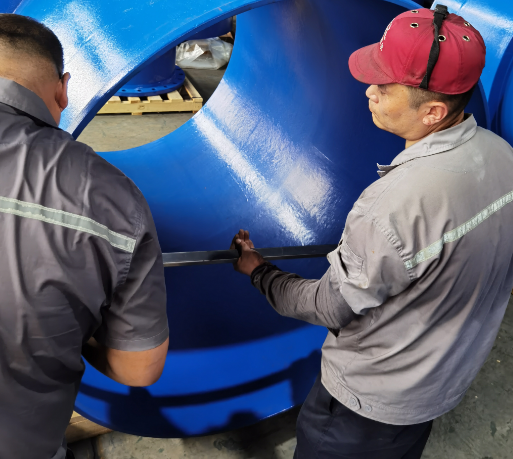
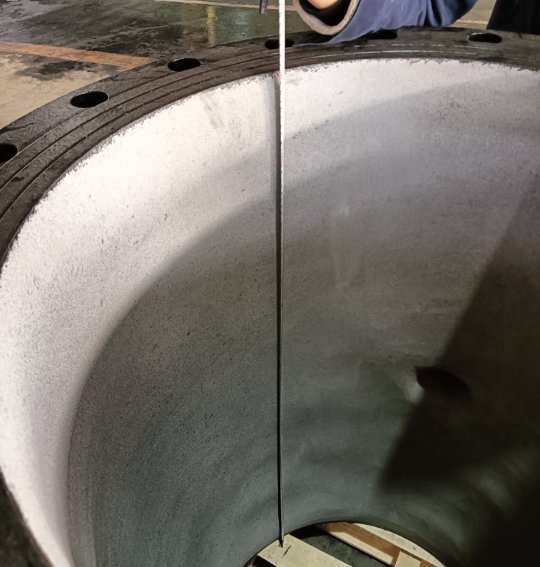
Diameter njaba soket bisa ditemtokake kanthi ngukur keliling nganggo meteran. Utawa, rong pangukuran nganggo kaliper kudu ditindakake ing titik tegak lurus ing penampang melintang.Rumus kanggo ovalitas yaiku: Ovalitas = (A1-A2)/(A1+A2).
2.Pipa Wesi UletID
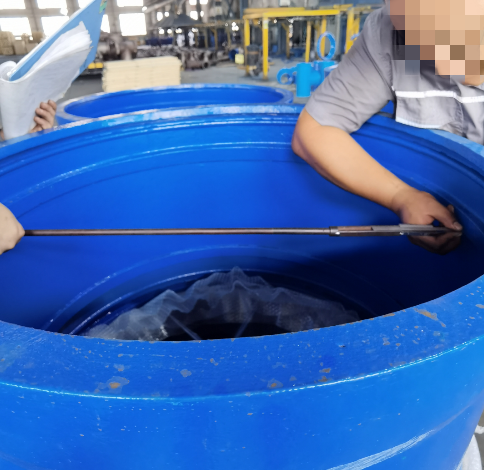
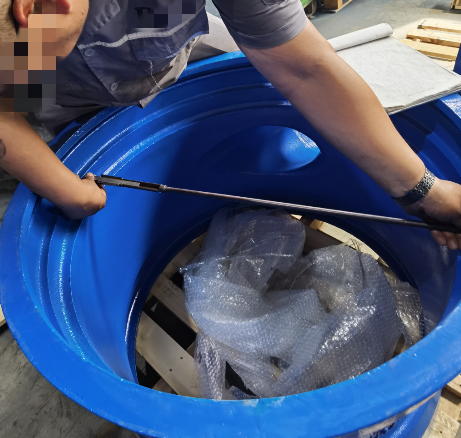
Diameter njero pipa wesi ulet cor sentrifugal kira-kira padha karo diameter nominal, nilai DN, ing milimeter.
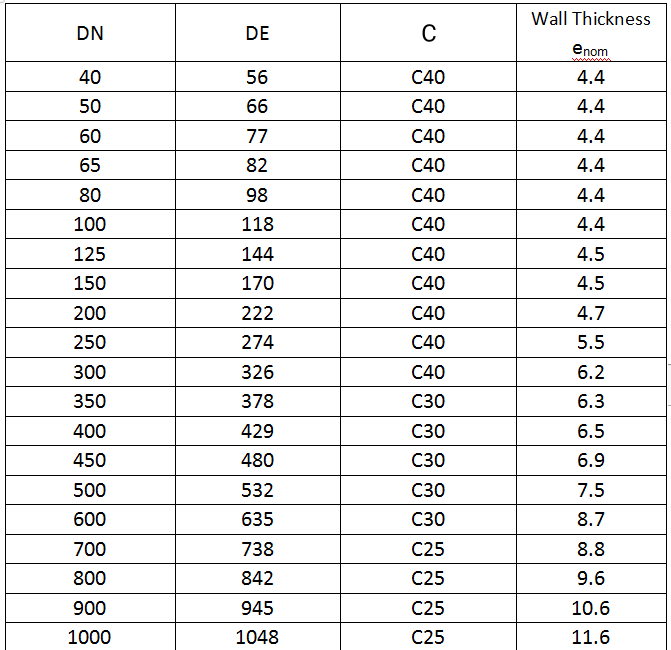
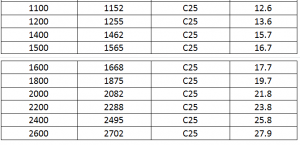
3. Pipa Wesi UletKekandelan Tembok
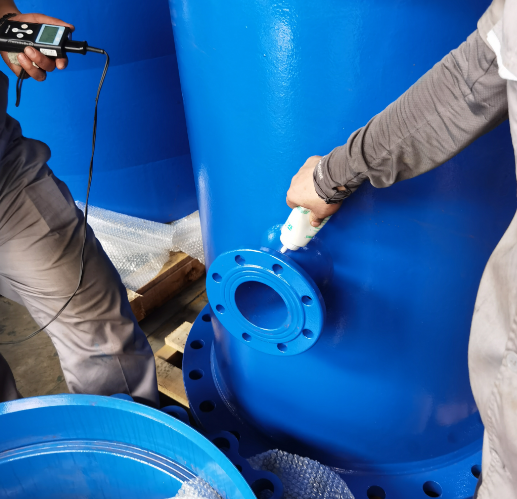
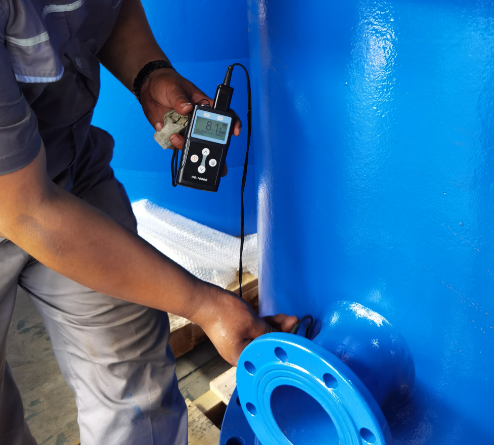
Gunakna alat ukur kekandelan ultrasonik nganggo agen kopling kanggo nempelake ing lokasi sing arep diukur. Akurasi instrumen yaiku 0,1mm. Posisi pangukuran paling ora ana rong lokasi sing ngelawan ing saben pucuk produk. Asil pangukuran cocog karo tabel ing ngisor iki:
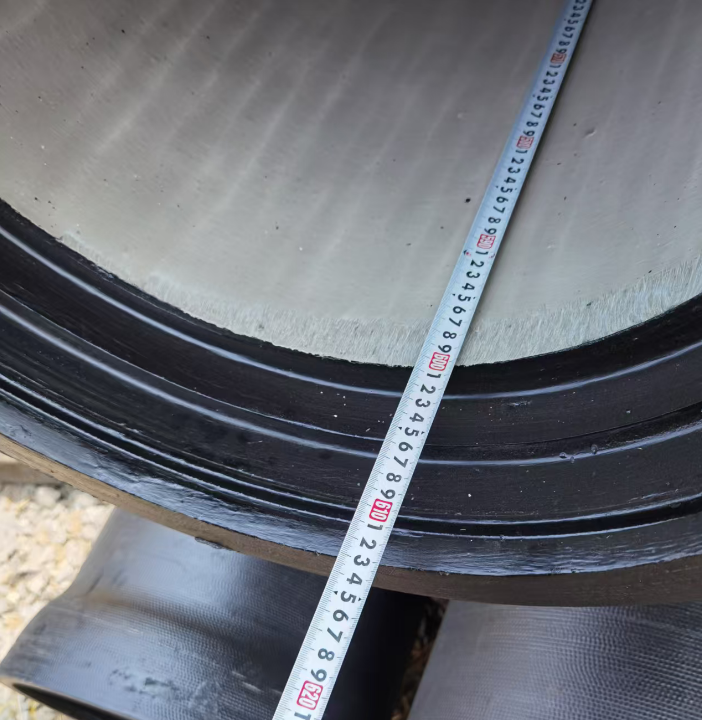
4. Dawane Pipa Wesi Ulet
5. Eliptikitas
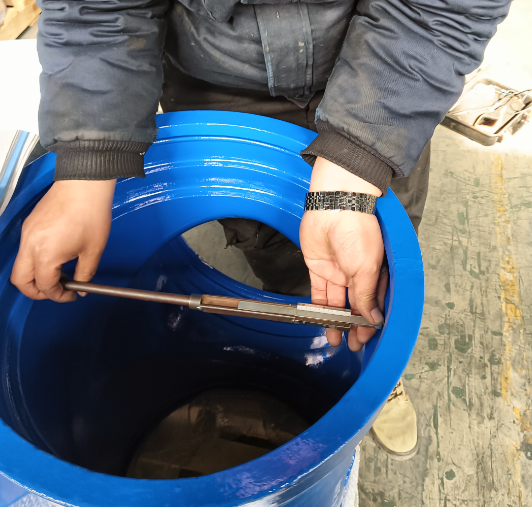
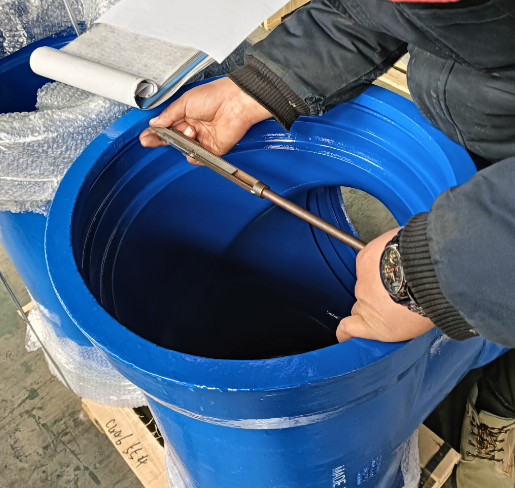
Kebunderan penampang pipa cor sing ora bunder.
Ovalitas = 100 x (A1-A2) / (A1+A2)
A1: maksimal A2: Mini
6. Kelurusan
Pipa cor kudu lurus, kanthi deviasi maksimal ora ngluwihi 0,125% saka dawa efektif (6000 x 0,125% = 7,5mm).Yen pipa ora ana alangan, kudu dipriksa kanthi visual kanggo kelurusane. Yen ana keraguan, cara ing ngisor iki kudu digunakake.Gulung pipa kanthi aksial ing rong penyangga utawa rol kanggo mriksa kelurusane. Jarak antarane penyangga/rol kudu paling ora 2/3 saka dawa standar pipa. Titik penyimpangan maksimum saka kelurusan kudu ditemtokake, lan penyimpangan kasebut ora ngluwihi watesan 7,5mm.
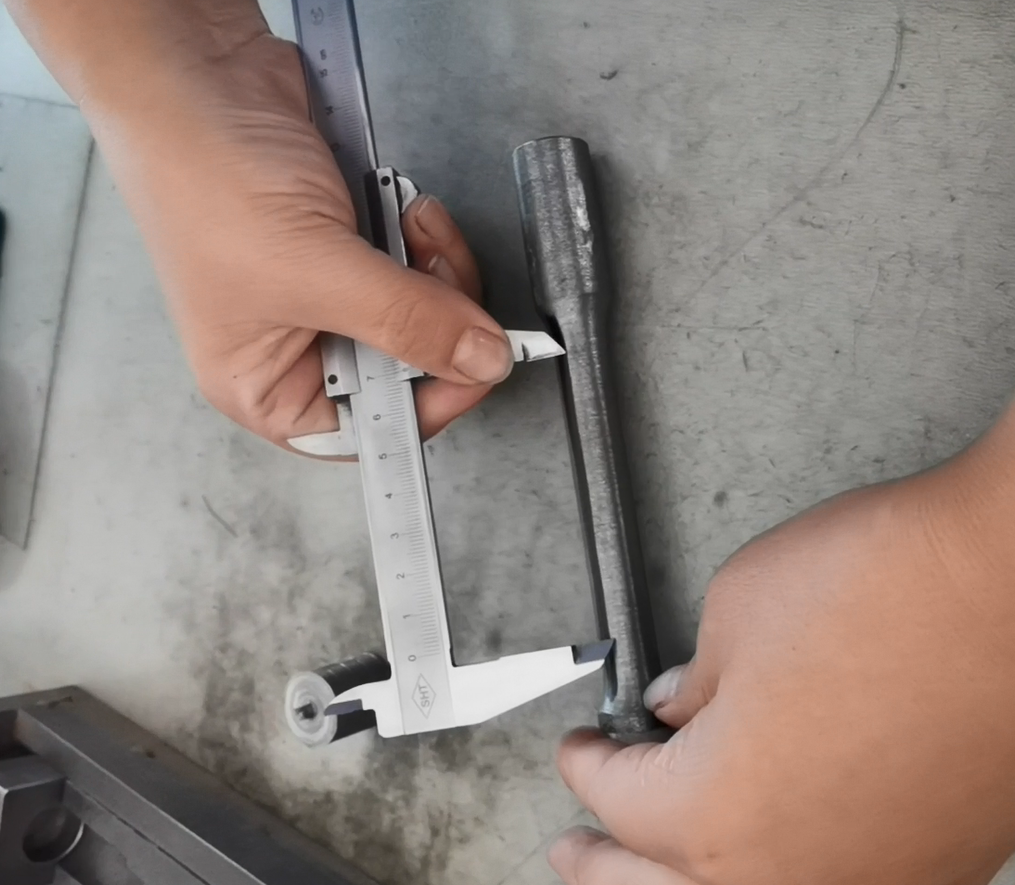
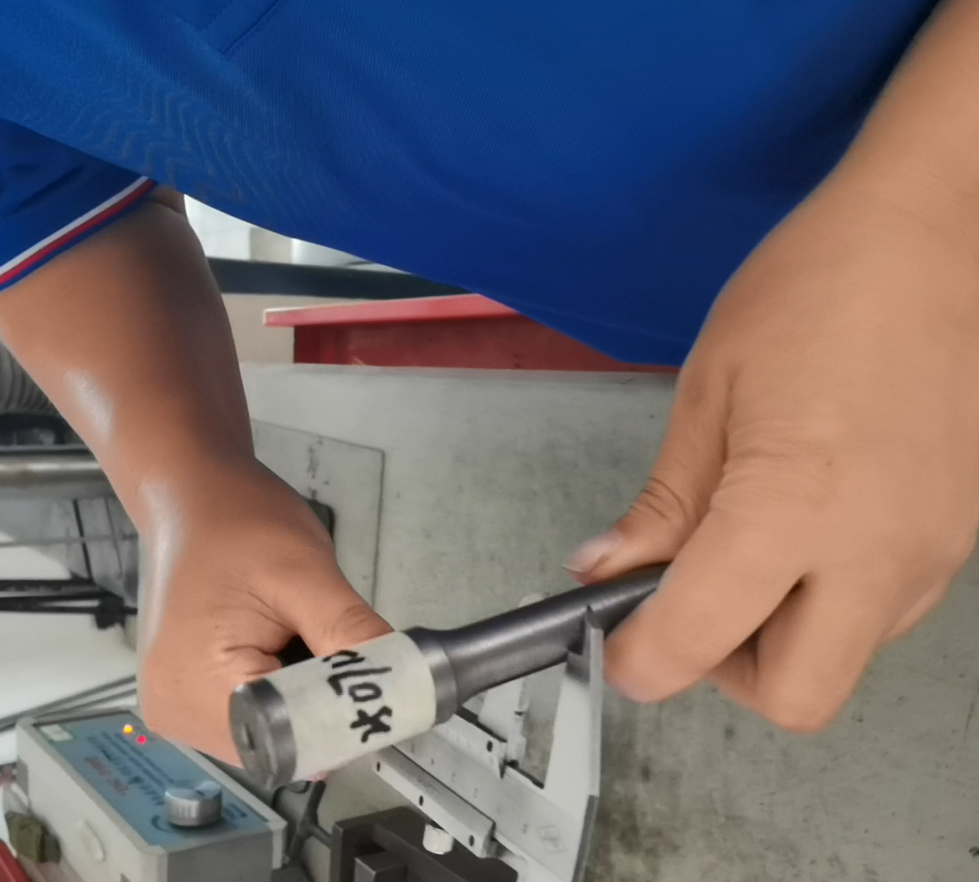
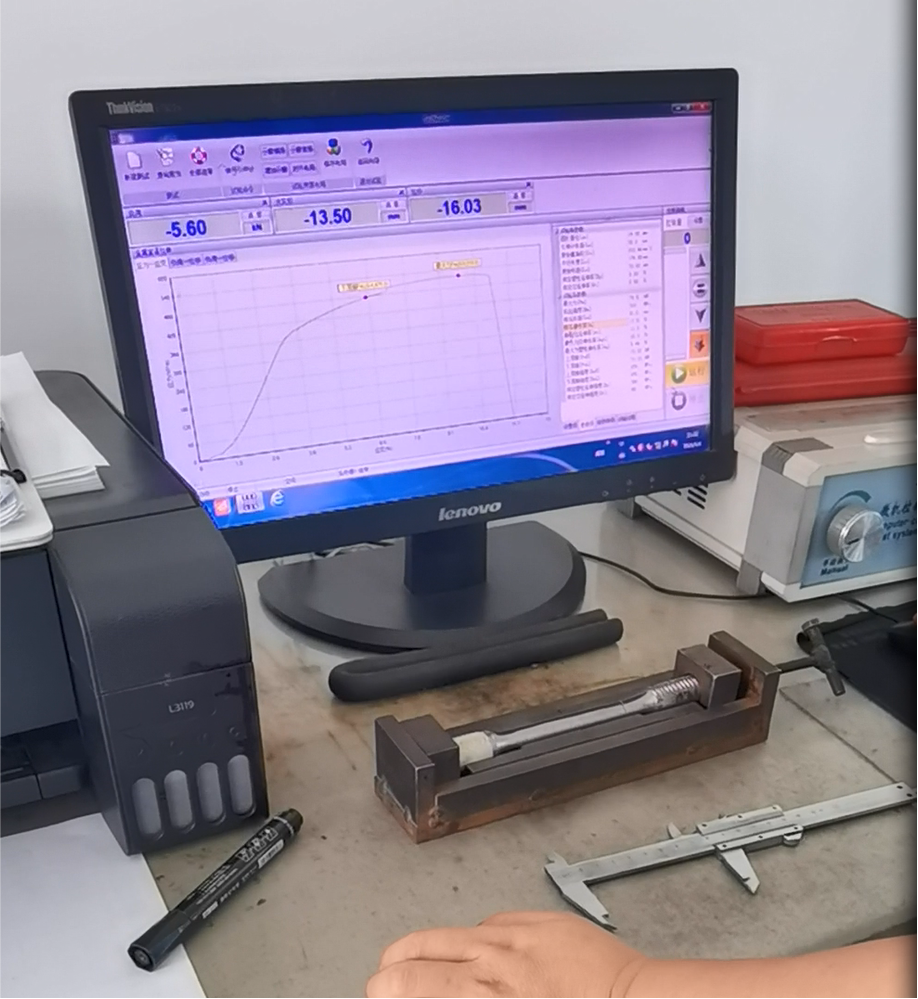
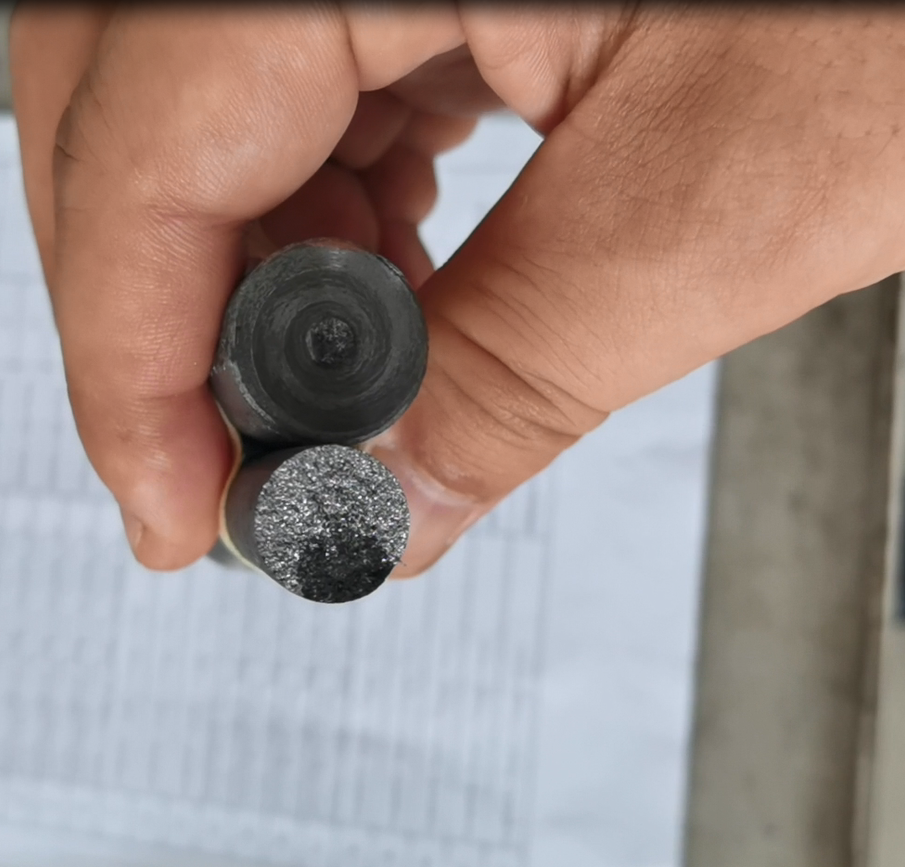
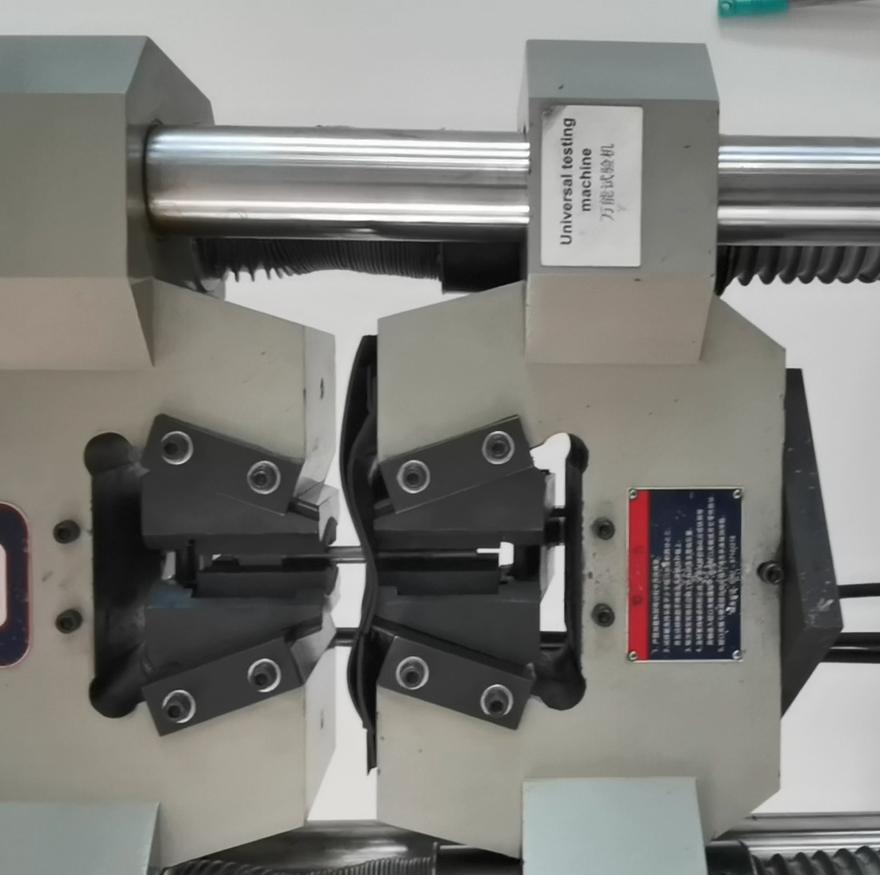
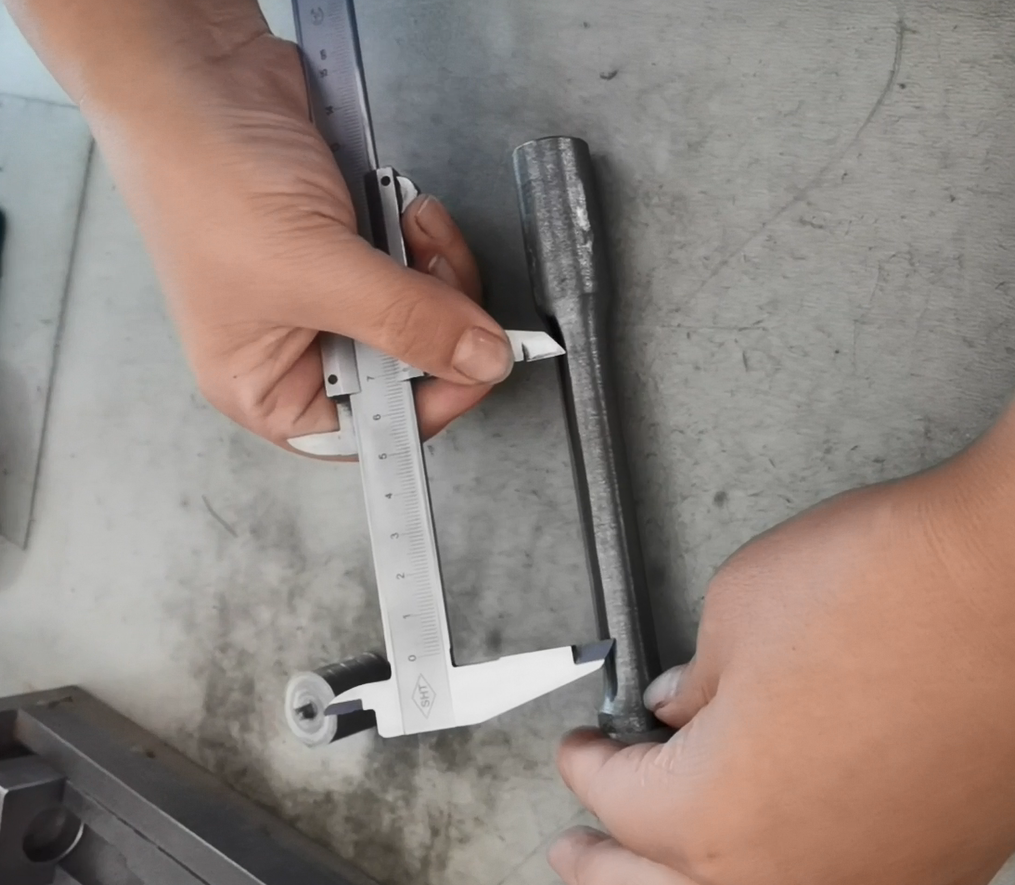
7. Sifat tarik
Kriteria kelayakan kaya ing ngisor iki:
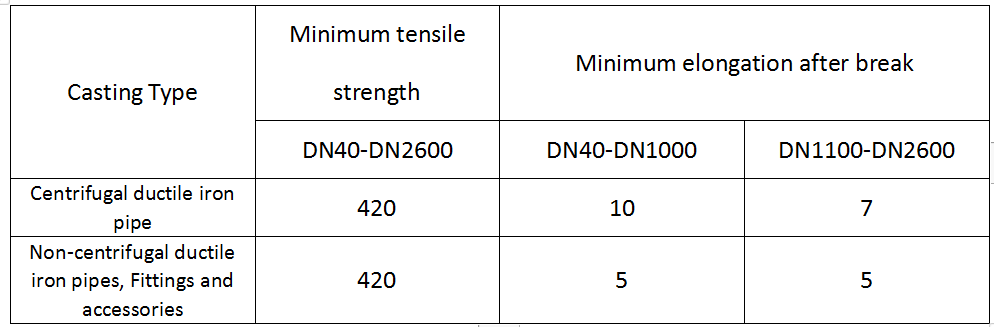
Kriteria kegagalan: Jupuk rong batang uji saka cincin sampel sing padha kanggo diuji. Yen sifat mekanik saka siji batang uji ing sampel duplikat gagal memenuhi syarat, kumpulan pipa kasebut bakal ditinjau lan proses penanganan kegagalan bakal ditindakake.
8. Kekerasan Brinell
Alat uji kekerasan Brinell beroperasi kanthi mencet bal baja kanthi diameter tartamtu menyang permukaan spesimen kanthi kecepatan tartamtu ing sangisore gaya uji tartamtu. Gaya kasebut banjur dicopot sawise gaya uji tartamtu dijaga sajrone wektu tartamtu. Kekerasan Brinell logam kasebut dinyatakake minangka tekanan rata-rata sing ditrapake ing area permukaan bunder saka lekukan. Tes kekerasan Brinell ora kena pengaruh dening segregasi mikroskopis utawa ketidakhomogenan komposisi ing spesimen. Kanthi ngetung rasio area lekukan karo beban sing ditrapake, kanthi objektif netepake sifat materi kayata daktilitas lan tahan aus, lan asring digunakake minangka standar referensi kanggo kontrol kualitas industri.
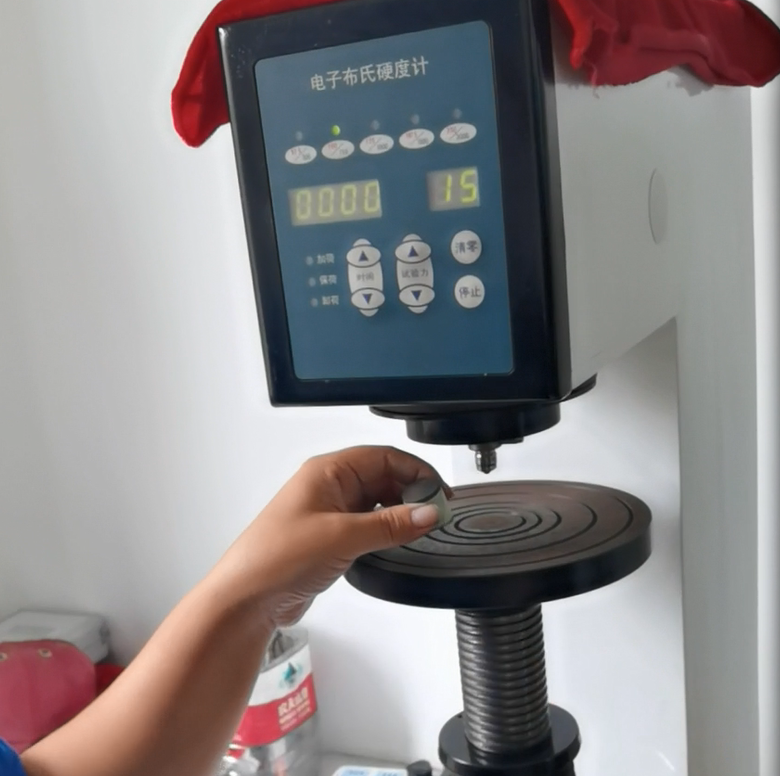
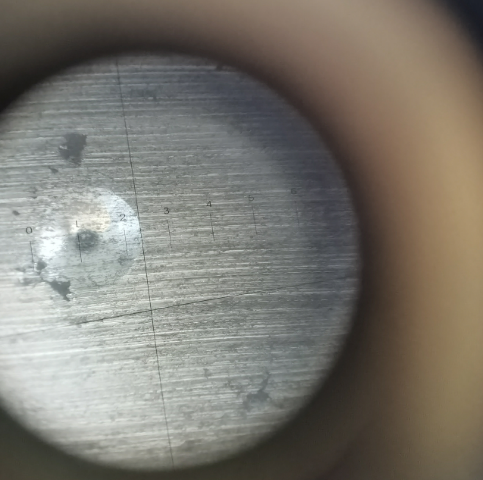
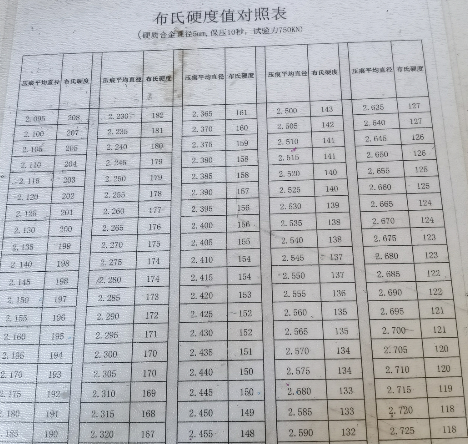
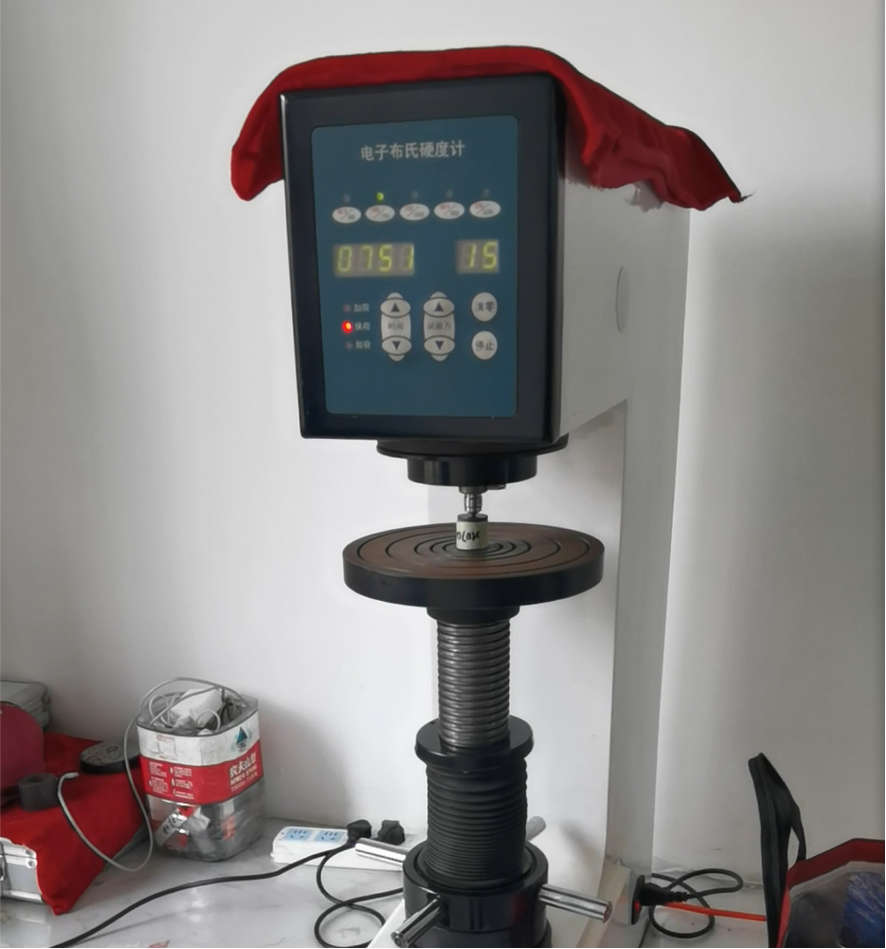
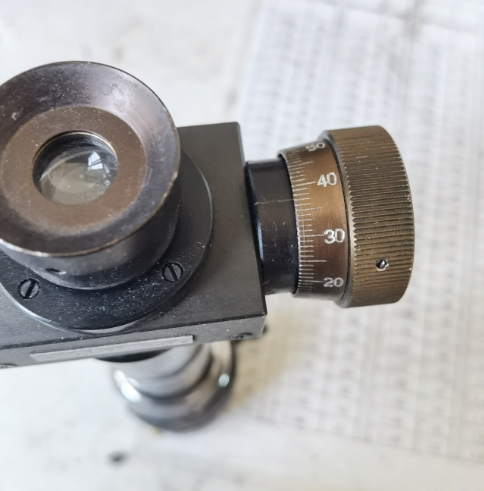
Kekerasan Brinell pipa wesi ulet sentrifugal ora kena ngluwihi 230 HBW, lan kekerasan Brinell pipa wesi ulet non-sentrifugal, fitting, lan aksesoris ora kena ngluwihi 250 HBW. Zona sing kena pengaruh panas saka bagean sing dilas diidini duwe nilai kekerasan Brinell sing luwih dhuwur.
9. Komposisi kimia wesi ulet, deteksi spektral
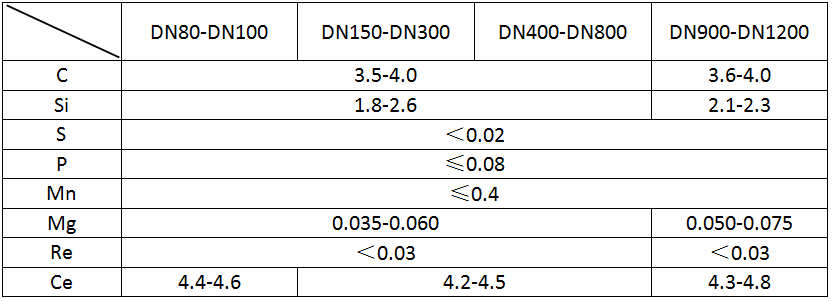
Metode spektroskopi bisa nganalisis isi unsur kunci kayata silikon lan magnesium ing wesi ulet kanthi wektu nyata (contone, isi silikon pungkasan langsung mengaruhi ketangguhan dampak suhu rendah saka wesi ulet feritik), ngganti metode kimia tradisional kanggo uji kecepatan tinggi lan nuntun penyesuaian proses pra-cetak. Kanthi ngukur distribusi unsur kayata karbon lan belerang, kita njamin manawa tingkat nodularitas grafit (tingkat spheroidisasi ≥90%) memenuhi kekuatan tarik sing dibutuhake (≥420 MPa) lan elongasi (≥10%). Pemantauan komposisi logam kanthi wektu nyata sajrone proses pengecoran nyuda skrap lan ningkatake kualitas internal pipa lan fitting wesi ulet.
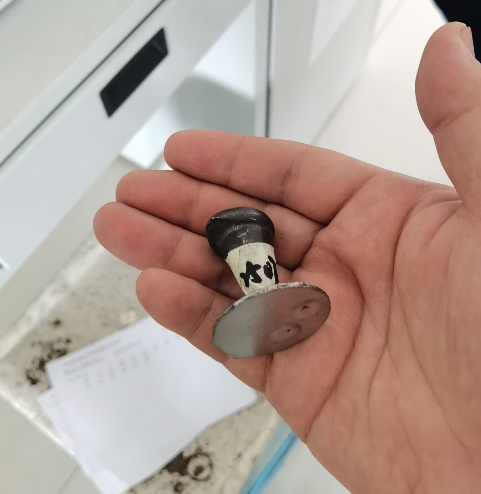
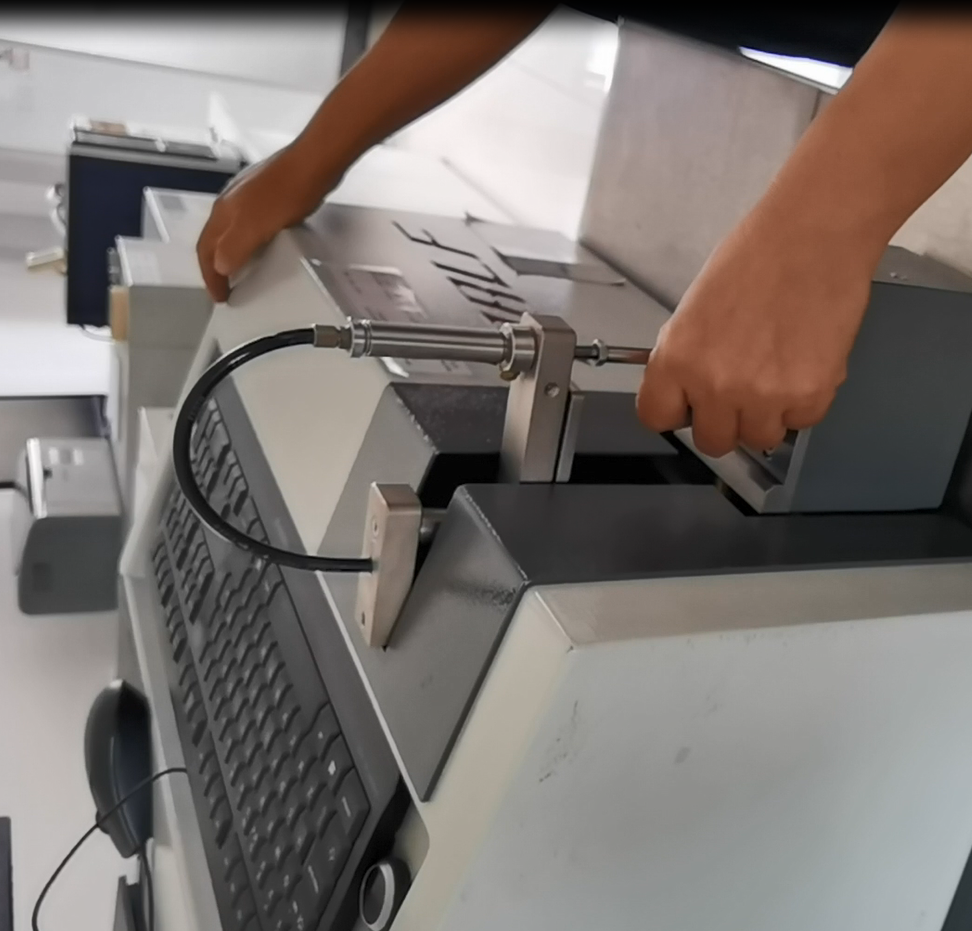
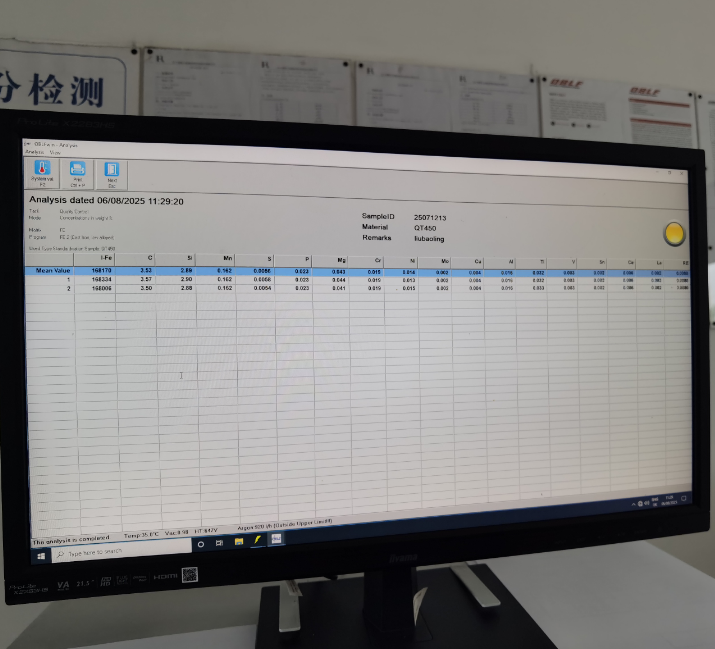
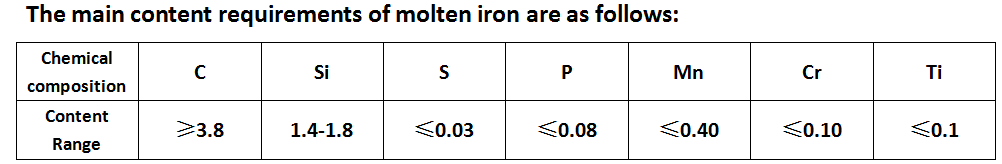
Syarat kontrol kanggo komponen utama wesi cair sawise sferoidisasi
Entuk laporan inspeksi kualitas lengkap
Wektu kiriman: 11-Sep-2025



