Pipa DINSENfokus ing bisnis pipa. Kanthi pengalaman sing sugih lan teknologi canggih, produk-produke kalebu pipa wesi ulet, pipa wesi cor (uga diarani pipa SML), fitting pipa lan kopling, lan liya-liyane, sing akeh digunakake ing infrastruktur, konstruksi, pasokan banyu, hotel, bandara lan energi. Iki minangka panyedhiya solusi pipa sing bisa dipercaya kanggo akeh proyek gedhe.
Proses produksi pipa
1.Peleburan bahan mentah
Bahan baku wesi kasar kanggo produksi pipa lan fitting.
Aksesoris mbutuhake wesi No. 15 lan pipa mbutuhake wesi No. 20.
Gambar ing ngisor iki minangka tungku listrik, sing nggunakake listrik kanggo manasi wesi roti dadi wesi cair.
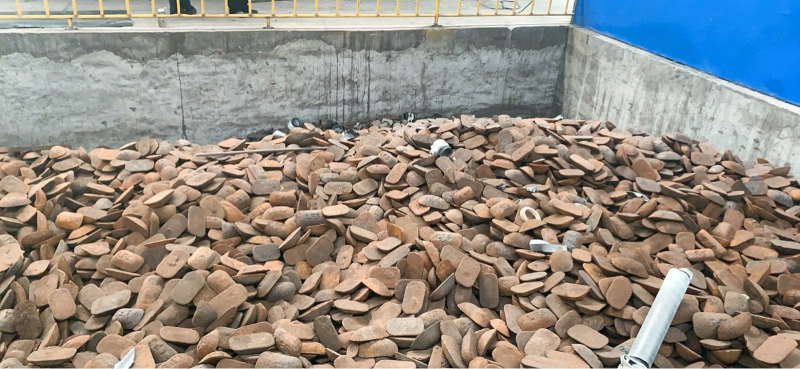
Wesi Babi
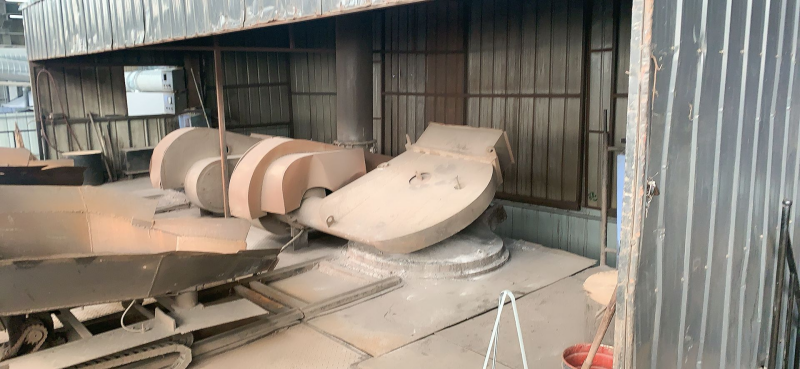
Tungku Listrik
2.Pengecoran sentrifugal
Ganti cetakan pipa diameter sing cocog kanggo centrifuge luwih dhisik yen perlu.
Wesi cair diinjeksi menyang cetakan centrifuge puteran kecepatan tinggi saka njero menyang njaba liwat saluran aliran.
Jumlah wesi cair diitung miturut diameter pipa cor.
Sawisé pipa dibentuk lan adhem, pipa kasebut bakal dicopot saka cetakan pipa, lan inspektur kualitas bakal mriksa tampilan lan nimbang. Sing mumpuni bakal nerusake menyang pakaryan tindak lanjut.
Cetakan pipa luwih gedhe tinimbang 3 meter, sing trep kanggo ngethok bagean sirah utawa buntut sing ora rata mengko.
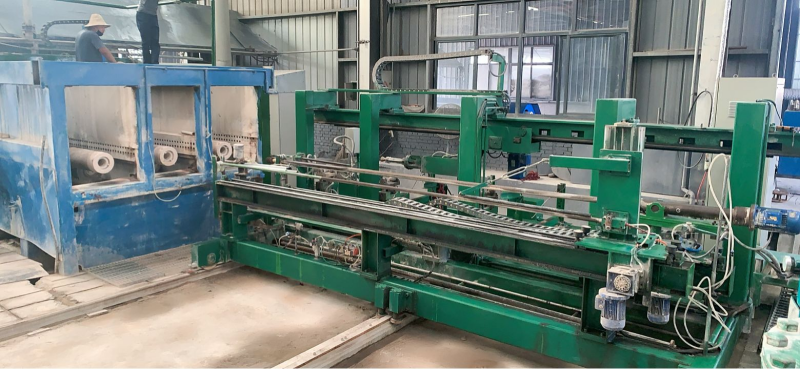
Centrifuge
3. Pemotongan, inspeksi, lan polesan pipa
Sawisé milih pipa sing mumpuni, para pekerja bakal ngethok bagean sing ora rata ing endhas lan buntut supaya dawa efektif pipa tetep 3m.
Sawisé pemotongan rampung, pamriksan liyané bakal ditindakake kanggo milih pipa kanthi kekandelan tembok sing ora rata lan deformasi elips kanggo dilebur manèh.
Polesan mbutuhake polesan ing njero lan njaba pipa kanggo mesthekake yen njero lan njaba alus lan trep kanggo dicet sabanjure.
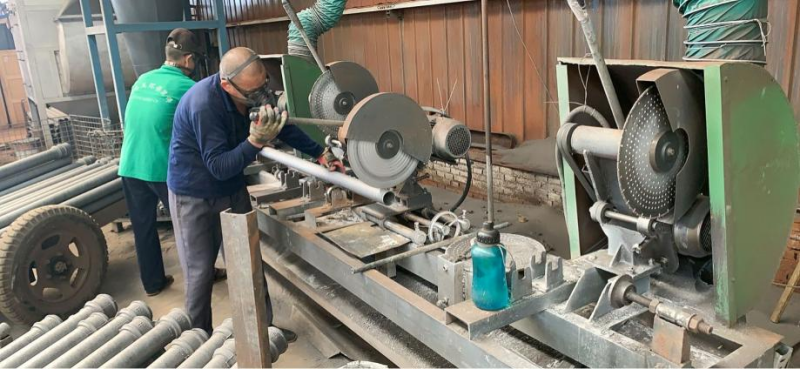
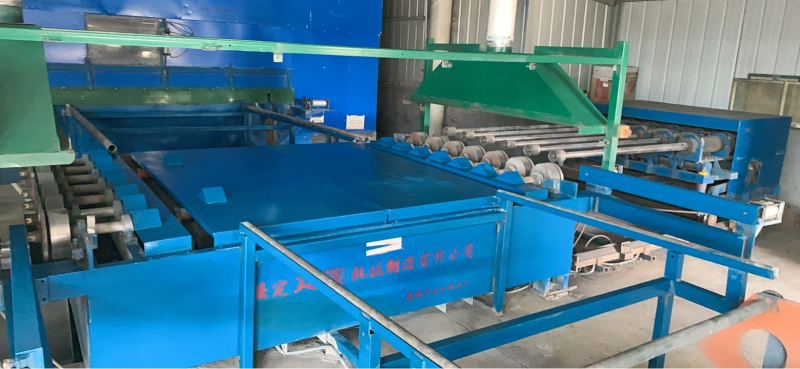
Mesin Penggiling
4. Penyemprotan internal lan eksternal
Tembok njero pipa sing wis dipoles kudu dijaga supaya tetep alus lan resik. Sawise garing lan dipanasake, tembok njero diolah nganggo anti korosi, yaiku disemprot nganggo cat epoksi kuning.
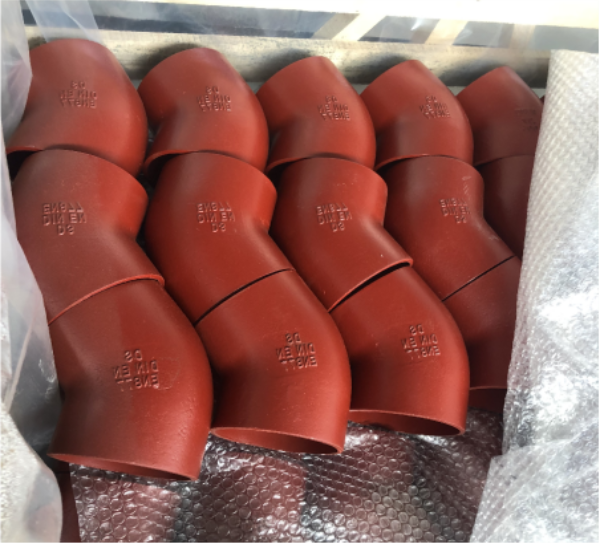
Operasi sing padha uga ditindakake ing sisih njaba, disemprotake nganggo cat epoksi coklat semu abang.
Pabrik kasebut bakal rutin njupuk conto lan mriksa langsung sawetara produk kanggo mesthekake yen sifat produk kasebut memenuhi syarat EN877.
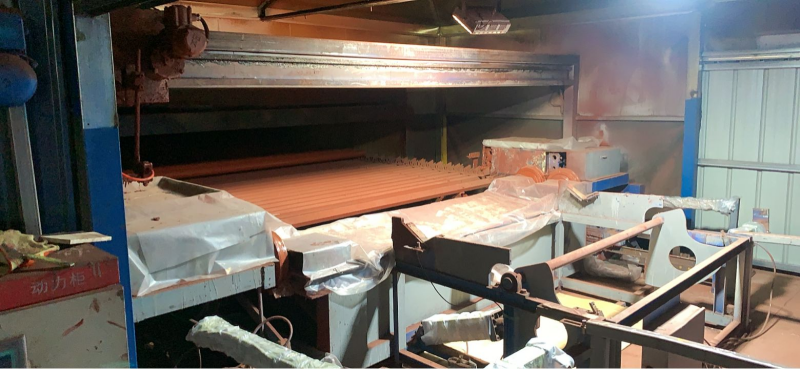
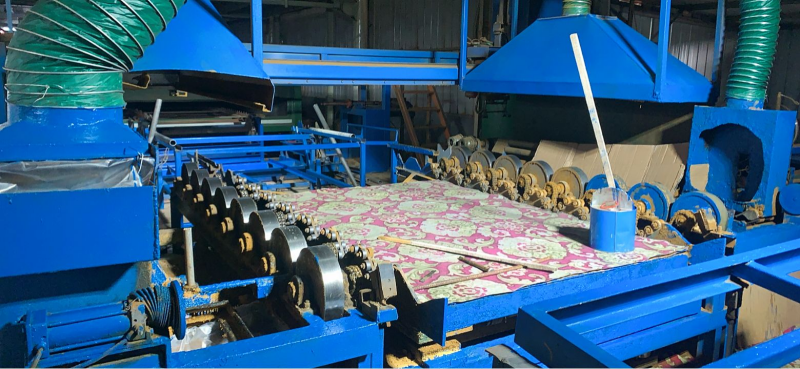
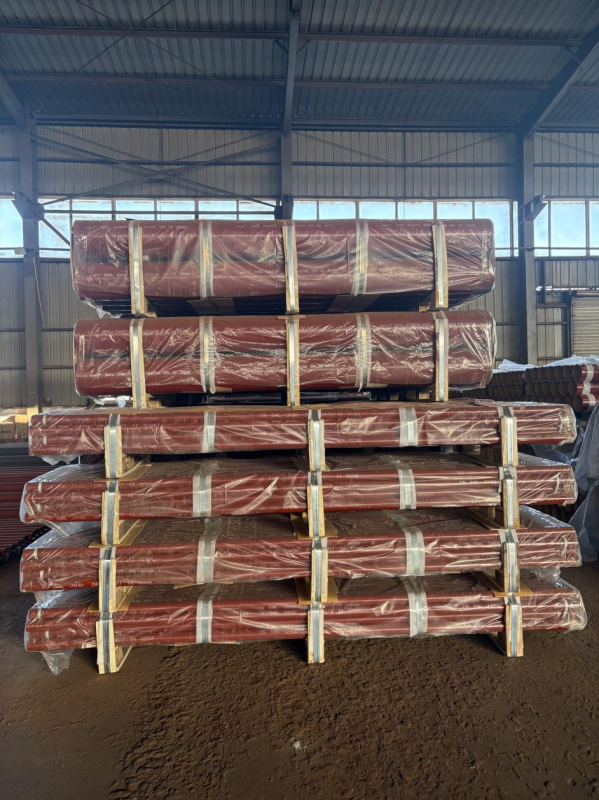
5. Pangeringan, pangguntingan, nyemprot, pengemasan
Sawisé nyemprotaké cat ing njero lan njaba, pipa bakal dikeringaké kanggo njamin adhesi cat.
Sawisé garing, para pekerja bakal ndandani cat ing pipa, utamane loro pucuke, kanggo njamin cat kasebut nutupi lan nglegakake kaendahane.
Pungkasanipun, pipa kasebut badhe dipunsemprot kaliyan merek dagang pelanggan lan dipunkemas miturut kabiyasan pelanggan.
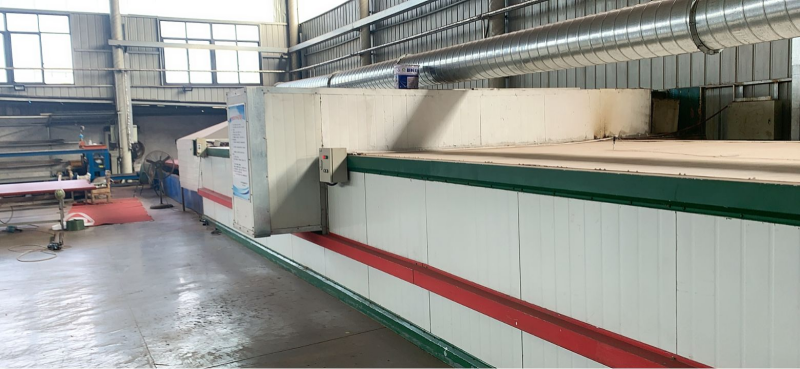
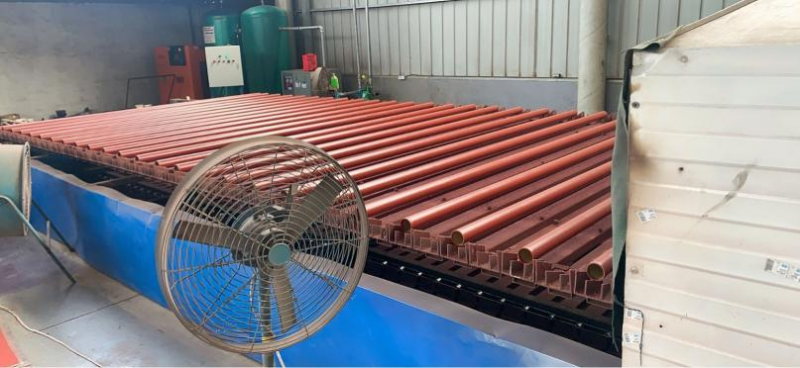
Pangering
Proses produksi aksesoris
1. Persiapan cetakan
DINSEN saiki duwe cetakan saka kabeh model lan spesifikasi. Saben pabrik ngatur produksi, nomer casting lan batch ing cetakan kudu diganti, banjur para pekerja bisa miwiti produksi sawise entuk cetakan.
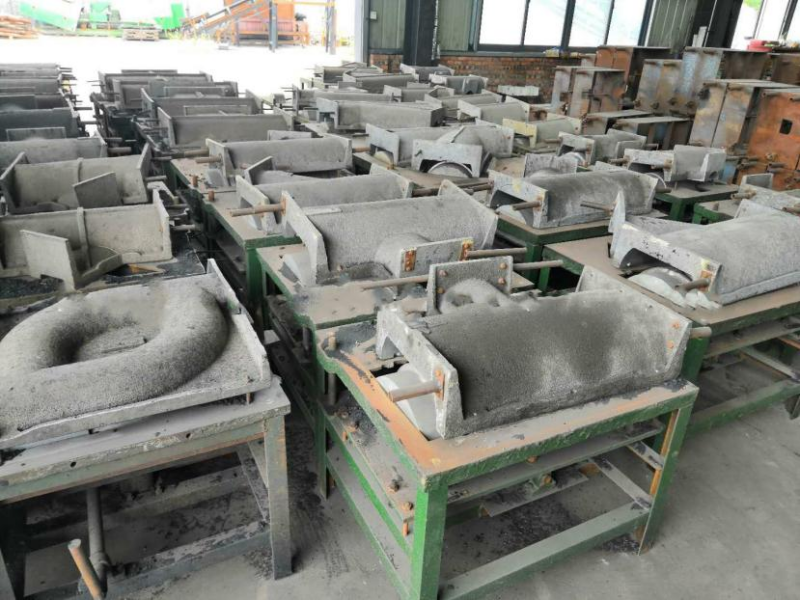
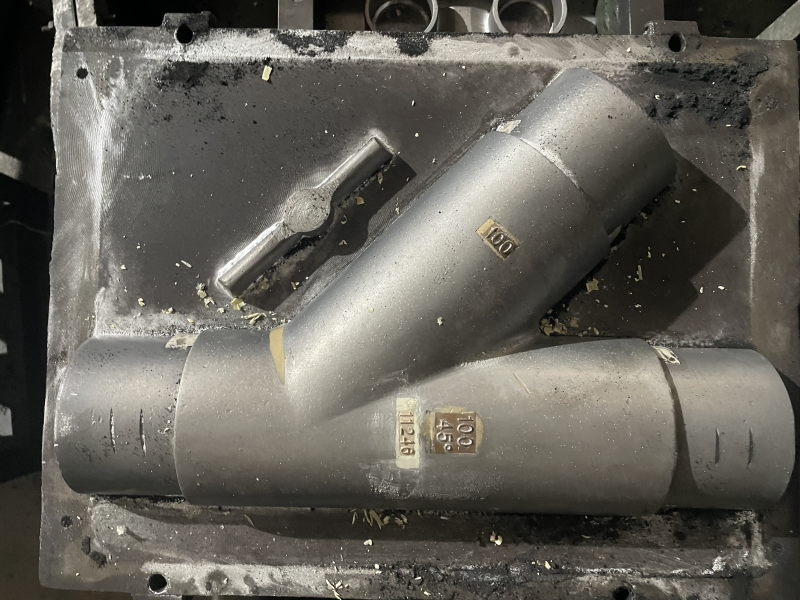
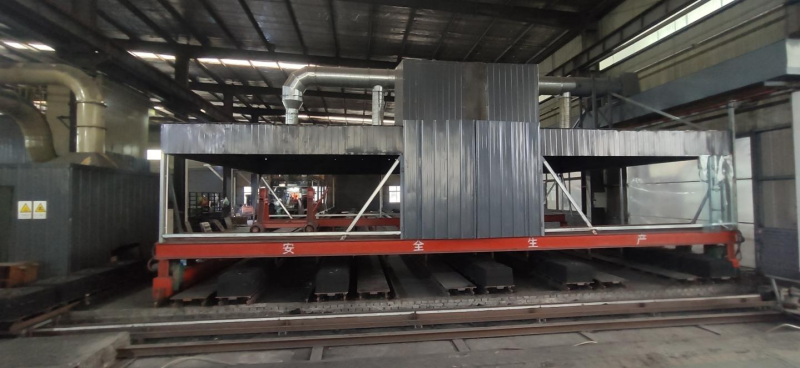
2. Tuang manual, jalur produksi pipa otomatis
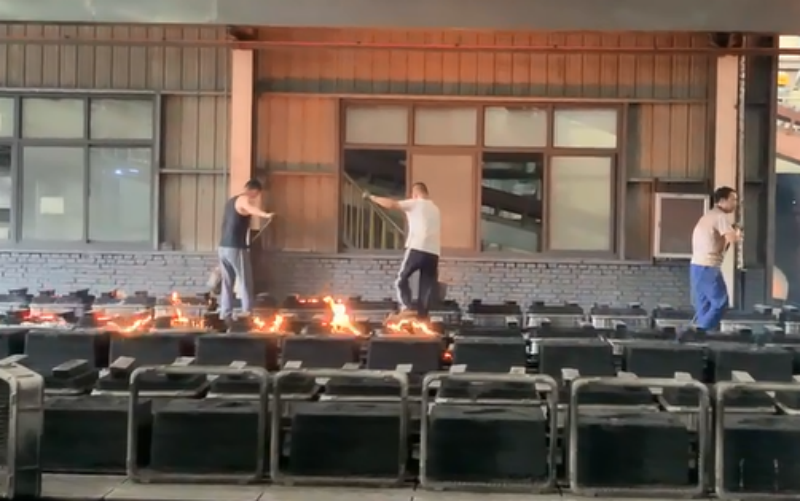
Para pekerja masang cetakan ndhuwur lan ngisor ing piring sing rata, masang kothak wedhi ing ndhuwure, ngisi nganggo wedhi, memadatke, lan ngeruk rata. Banjur cetakan ndhuwur lan ngisor dipasang bareng lan didandani, lan sawise ngecor wesi cair, banjur dibentuk sekaligus.
Saben buruh bisa ngasilake rata-rata 300KG sambungan pipa saben dina, amarga owah-owahan cetakan sing kerep ora mung mengaruhi jadwal produksi pabrik nanging uga langsung mengaruhi output buruh.
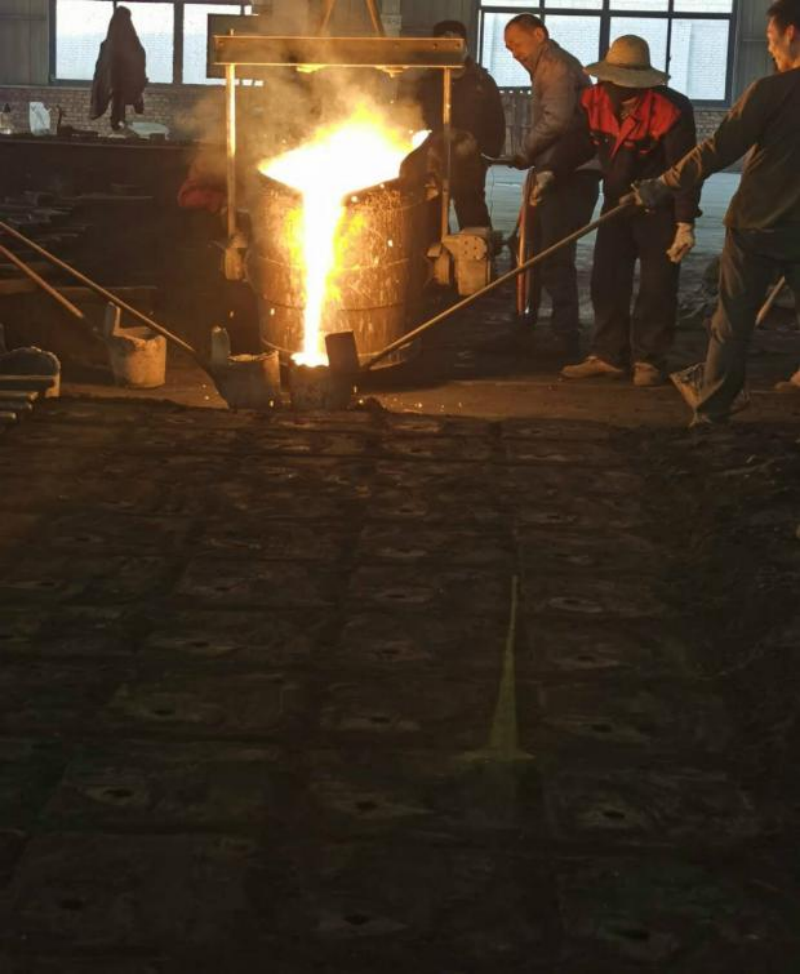
Jalur produksi pipa otomatis, pengecoran manual
Dibandhingake karo proses pengecoran pasir manual tradisional, fitur paling gedhe yaiku bisa nyuda konsumsi tenaga kerja lan sumber daya bahan, lan ngoptimalake efisiensi produksi, njamin kualitas produk memenuhi standar lan spesifikasi sing disatukan, sing bisa ningkatake efisiensi produksi lan nyepetake siklus produksi produk.
3. Grinding manual
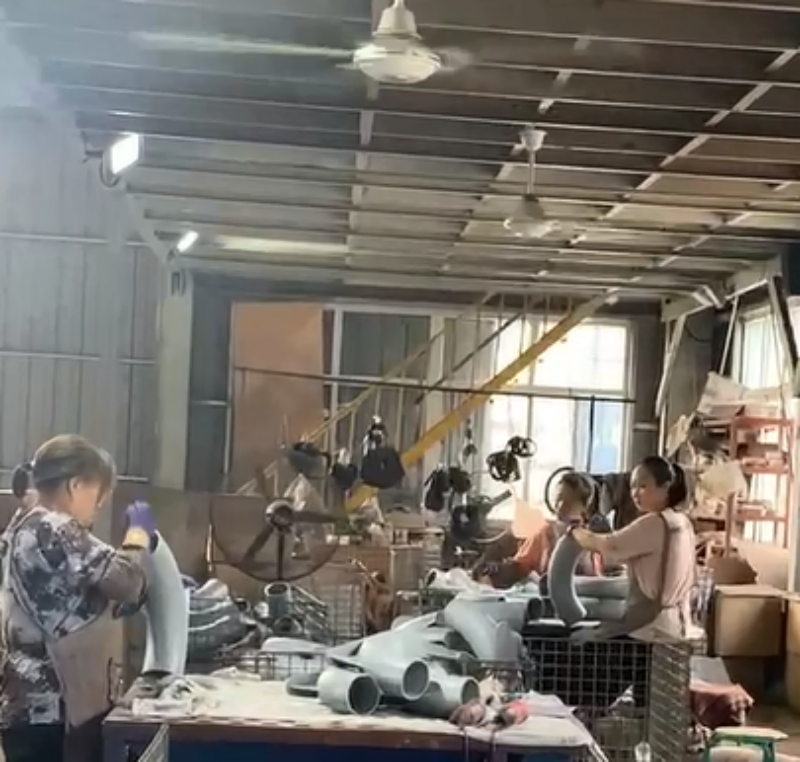
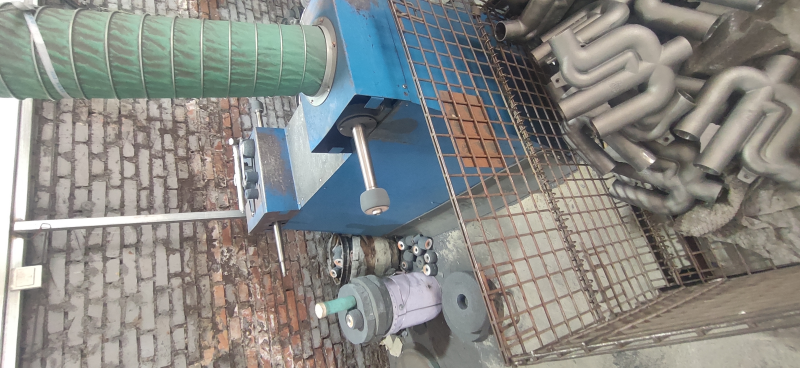
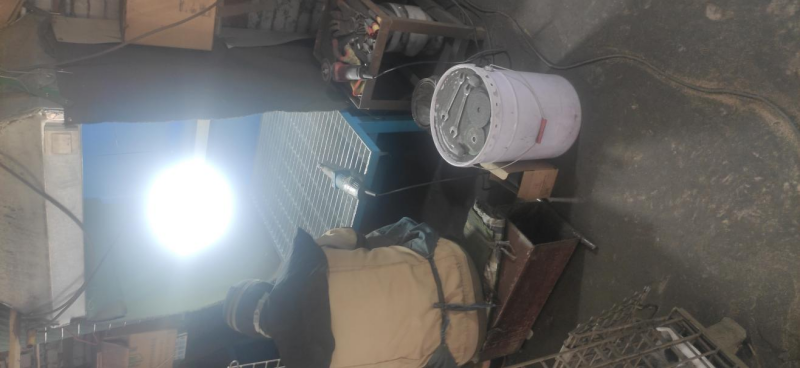
Kanthi alesan kanggo mesthekake dimensi njaba bagean-bagean kasebut, para pekerja kudu mbusak gapura, riser, flash, burr lan wedhi cetakan ing permukaan kanthi cara nggiling. Kekurangan daging sing disebabake dening pengecoran, bolongan kunci utawa pembersihan pasir sing ora cukup uga kudu didandani. Priksa manawa rereged ing permukaan pengecoran wis resik lan dipoles sadurunge nyemprotake sabanjure.
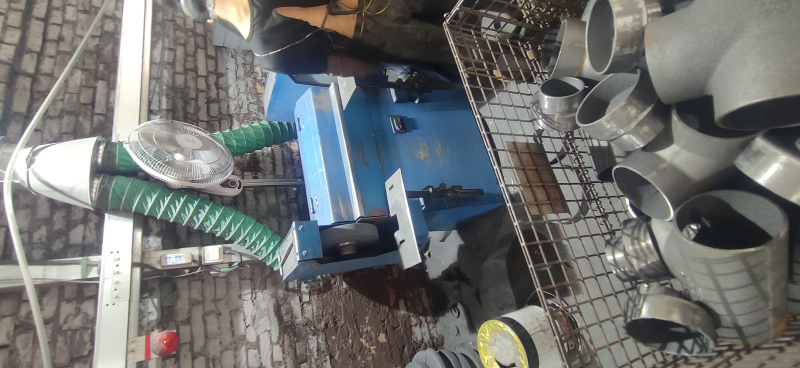
4. Poles tembok njaba,Grinding tembok njero,Panggilingan alus
5. Pengecatan, lapisan bubuk, pengepakan
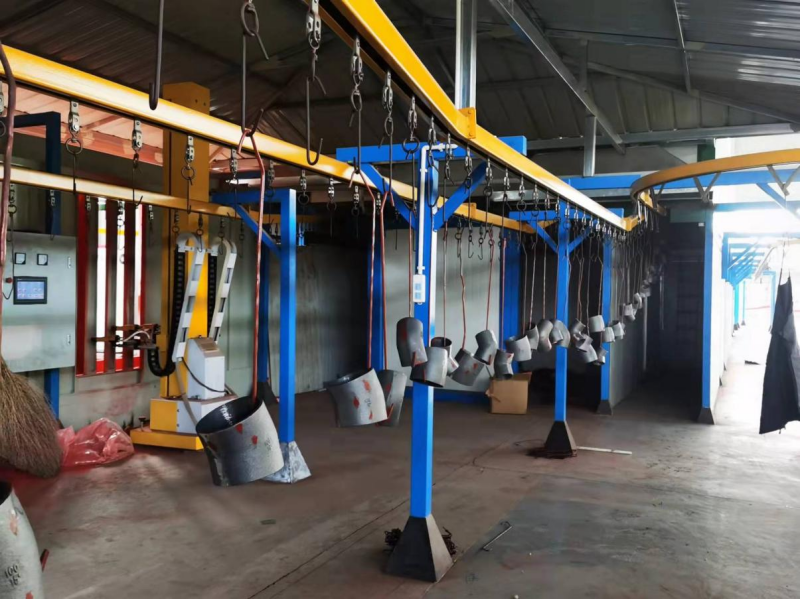
Nyemplungake cat: Sampeyan kudu manasi sambungan pipa nganti 70-80℃ lan nyemprotake cat epoksi.
Semprotan bubuk: Sampeyan kudu manasi sambungan pipa nganti 180-200℃ sadurunge nyemprotake bubuk epoksi.